塑料再生厂综合废水处理案例|废塑料回收再生厂污水处理方法
四川某朔胶净化企业主综合性生产废水污染治理新项目
背景与问题
该企业以混合废塑料再生为主,废水来源包括清洗、破碎、造粒等工序,COD浓度达20000-30000 mg/L,且含大量表面活性剂(LAS)、矿物油及添加剂,pH波动大(5-11),LAS对微生物的抑制作用导致传统生化系统效率低下。
解决方案与工艺流程
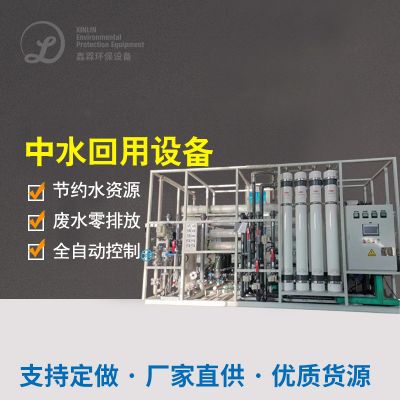
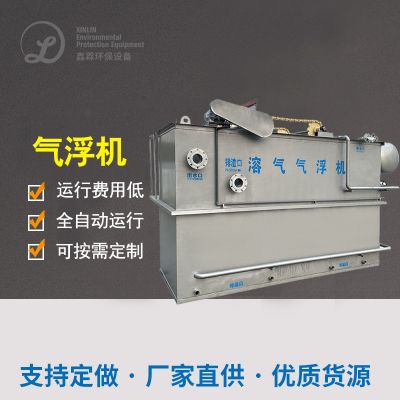
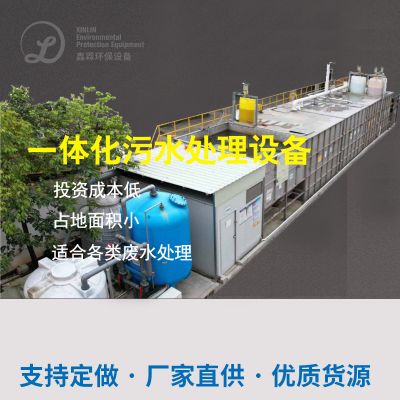
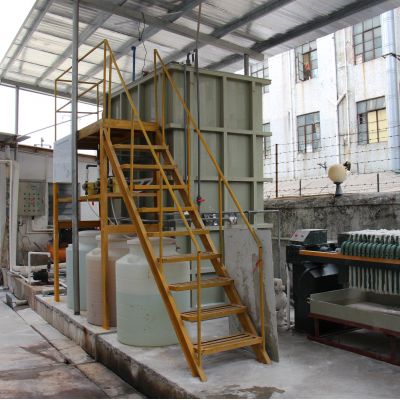
采用“物化预处理+强化生化+智能监控”组合工艺:
:凭借中合池调pH至6.5-8.5,混泥土水解(加药系统铁盐+生石灰)的还原溶液与高价属,沉沙池破乳大顆粒硫氰酸盐,大大减少售后什么是生化负荷率。
AO-MBR进阶生化模式:好氧菌发酵-好氧(AO)加工中,好氧菌发酵段油脂水解过酸将大原子生物技术碳物拆解为小原子,好氧段加药系统耐致癌性菌剂(如假单胞菌属)抗击LAS仰制;MBR膜生物技术不起作用器混用二沉池,活性污泥溶度(MLSS)保证于8000-10000 mg/L,COD总祛除率≥85%,溢水COD≤100 mg/L。
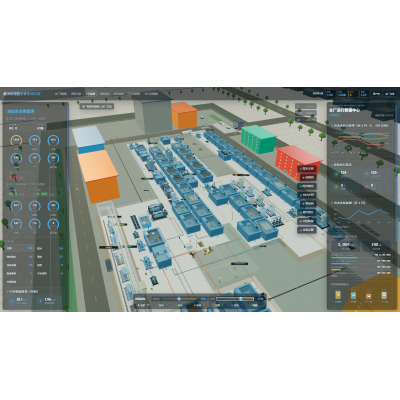
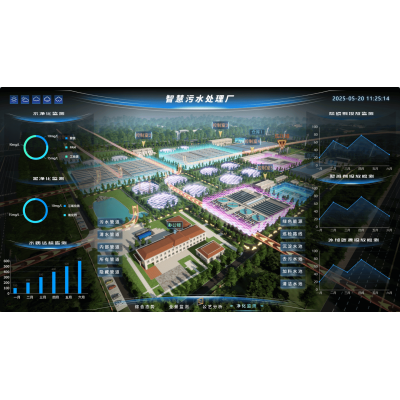
操作系统化机械化网络实时路况监控操作系统化:装置pH、DO、ORP同屏在线感测器器,三级联动加药操作系统药品泵与芬顿反应真空风机,实时路况调准药品加药操作系统量与芬顿反应硬度,保证 操作系统化动态平衡行驶。
成效与价值
年减排COD、SS等污染物约1500吨,污泥产量减少40%,处理成本降低35%。项目成功破解了高毒性塑料再生废水的处理难题,为行业提供了“精准调控+生物强化”的实践案例。

 扫一扫添加微信