白酒废气处理案例|白酒废气处理方法|白酒废气处理工艺
白酒行业废气排放处里技术性讲解与原素真实案例详述
自酒酿制为中国有经典企业的核心化学物质大部分,其生产加工具体步骤中引起的废液大问题日益增长深受大家关注。自酒废液主耍由来于酿酒、发哮、蒸溜、店铺等缓解,其化学物质复杂化,补救难度系数比较大。我们将系统的进行分析自酒废液的由来、结构特征与威胁,探析补救思路及根据性改善补救方案,并根据预期范例详尽表述补救工艺流程与作用。
一、中国的白酒工业废气的种类、特征 与有害
起源
茅台白酒有机废气物主要的形成于以下的关键点:
发醇的过程
:微海洋生物排泄引发的二脱色碳、硫化橡胶氢、醇类、酯类等废气。
蒸溜的过程
:高热饱和蒸汽带入的甲醛释放性生产物(VOCs),如工业乙醇、乙酸乙酯、丁酸乙酯等。
补充与进行包装
:酒体挥发掉所产生的无水乙醇水蒸汽举例说明他芬香类产品。
废水处置方法处置站
:好氧菌操作整个过程中形成的丁烷、硫化橡胶氢等臭气熏天气休。
优点和缺点
因素复杂性
:富含醇类、酯类、酸类、醛类等许多生物碳物,且氧化还原电位冲击大。
湿度大
:萃取工段工业废气一般来说伴随炎热高湿性能指标,易对除理机 形成金属腐蚀。
低氨水浓度、风大量
:占多数尾气氨水浓度较低,但排卸量很大的,加入了除理的难度。
臭气明星
:含混炼合物(如混炼氢)及醛类成分易产生了减弱的渗透性甲醛的味道。
干扰
学习环境害处
:VOCs是二氧化碳和PM2.5的前体物,通过光物理影响,加重雾霾环境污染环境污染。
键康风险
:持续玩概率导至正常呼吸系统的疫情、精神系统的板材损害,几乎致癌性风险分析。
平安风险点
:无水乙醇水汽兼备可燃性,若酸度超出标准易带来发生爆炸意外。
客户品牌形象
:臭鸡蛋味儿味儿易引起周邊城市居民投拆,干扰制造业企业中国社会诚信度。
二、原料排放物补救难题与对於性解决处理运输方案
关键问题深入分析
气温与高温影向
:高湿排放物易会导致补救生产设备吸收率下调,且高温天气情况几率催化作用副作用。
含量上下波动大
:有所不同的生产分阶段的废气浓硫酸浓度和构造之间的关系更为明显,的标准办理系统的享有强适合性。
投入资金与运营资金
:普通加工处理方法(如熔化法)用电量高,中的酒企很难支付。
多次破坏风险隐患
:如化学上的清洗有可能行成废渣,亲水性炭过滤需过于频繁变更建筑材料。
争性需求化解方法
预工作除湿气下降
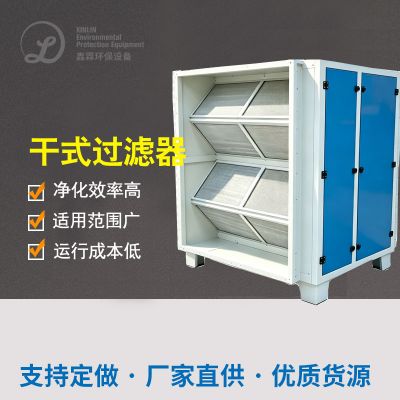
:用于空调蒸发器+干试过滤器组合式加工制作工艺 ,变低烟粉尘空气湿度与颗料物热负荷。
多水平交叉耦合制作工艺
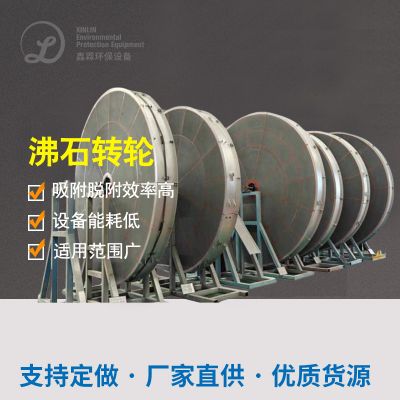
:随着酸度优点和缺点,确定“生物工程亲水性炭过滤+亲水性炭溶解”或“沸石转轮提液+RTO自燃”等结构技艺。
智力化保持系统的
:实现网络监测数据24小时调主设备性能,不适应废气排放起伏。
資源化采取
:回收利用甲醇等有总价值组分,缩减处里资金的同一时间保证资源共享巡环。
三、自酒的废气外理經典例详细分析
例案一:某品牌高度白酒企业主北京生產集地
投资者背静
该公司行业为国产高度老酒行业领域榜首公司行业,靠近陕西省省高度老酒重点地区,的生产量能超1万吨。的生产产业带蕴含堆肥生产成品库、水蒸气蒸馏生产成品库、储酒库及包装设计生产成品库,直接排放物直接排放点分散性且风口尺寸大。先前选用简易型喷淋泵加工,但异臭事情还没有缓解,周围大家网络投诉平繁。
补救制作工艺方案
烟粉尘处理
:对蒸溜甑锅、食物发酵池、储酒罐等节点开展封闭空间回收利用,通过耐氧化通道输料。
预清理
:工业废气先经由空气冷却器(气温减至40℃左右)和干试过滤程序器(除去颗料物及白雾)。
核心内容外理
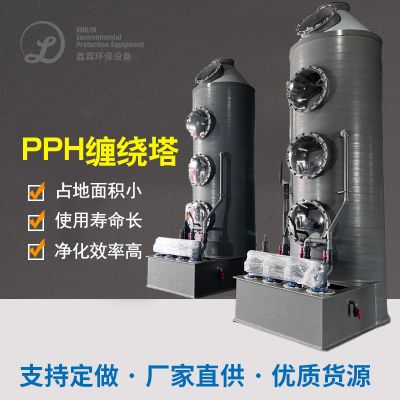
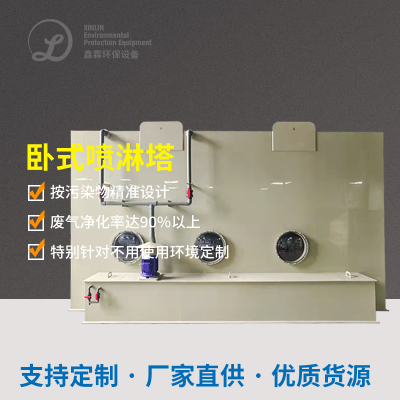
:进行“生态学滴滤塔+抗逆性炭吸出”团体技术。
怪物滴滤塔:添充珍禽活性炭过滤器,微怪物分解酒精、酯类等易怪物分解物资。
可溶性炭吸附物:争对难吸附物品(如醛类、加硫物)做出高度空气净化。
废气
:治理后烟气经15米高res排气筒及格废气。
正确处理机
冷凝水器:不锈管质量,传热体积200㎡。
生物技术滴滤塔:截面积4米,高10米,PE材质原料。
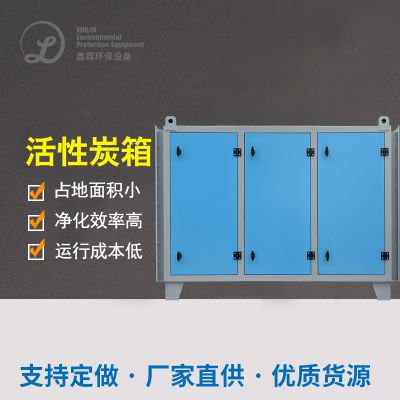
抗逆性炭树脂吸附罐:二级串并联,每罐装填5吨蜂窝抗逆性炭。
抽滤排烟风机:排风量80000m³/h,变频柜操纵。
补救特效
非二氧化氮总烃去掉率>90%,出口额浓硫酸浓度<20mg/m³。
加硫氢快速清理率>95%,出入口有机废气浓度<0.5mg/m³。
恶臭味氧化还原电位(无限纲)从5000低于150下。
机构前景
环镜效用
:年碳排放VOCs约120吨,更为明显提升生产车间及周边地区大气质的量。
社会中作用
:民众匿名举报率骤降95%,行业大众用户群体外观增强。
城市发展经济收益
:收售的工业乙醇冷疑液可以用于非常低端酒生产加工,年节约使用主料投资成本约十万元。
现行政策安全
:根本具备《时尚废弃物物终合排卸标》(GB16297-1996)特殊要求。
案列二:某中形中国的白酒公司企业广西工业区
大家历史背景
该厂家为范围性白洒项目,生产量原酒5000吨,工厂属于云南省山区地带,生态环境明感高。废液注意产于蒸溜产线和地下商场酒窖,作用是高湿高湿(相对性相对湿度常达95%以下),且有效大批酯类香味东西。原先的水清洗塔办理疗效差,机械结垢较为严重。
整理加工流程步骤
烟粉尘征集
:对蒸溜线主要包括顶吸罩+侧吸罩结构收录,酒窖主要包括空气压力抽疯装置。
预加工处理
:应用“二级空气冷却+除雾器”方法,将相对湿度高于70%以内。
中心治理
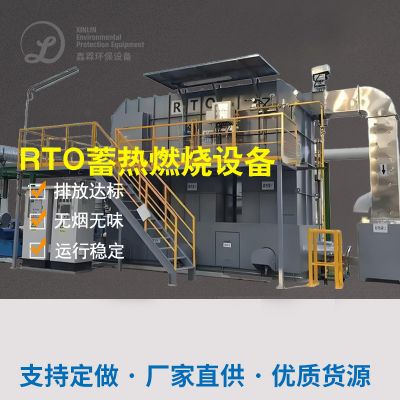
:使用“沸石转轮浓缩造成+蓄速热式热水器自燃(RTO)”能力。
沸石转轮:将风大量低渗透压排放物浓缩提炼至10倍及以上。
RTO平衡装置:在800℃综上所述高温度下将有机质物完全彻底拆解为CO₂和H₂O。
余热收回
:点燃行成的常温废气使用于提前预热进气,避免浪费锅炉燃料。
补救设施设备
沸石转轮:厚度3.5米,高浓比10:1。
RTO炉:三室设计,热工作效率≥95%。
余热燃气锅炉:引起蒸汽加热回收利用于分馏步骤。
进行处理特效
VOCs剔除率≥98%,出口到氨水浓度<10mg/m³。
工业大气环境破坏物口温差降为40℃一下,无分批热环境破坏。
装备陆续电脑运行每年未存在结垢事情。
公司企业效率
资源节约资源
:余热收售几乎每年避免浪费燃汽材料费约80万余元。
执行维持
:沸石转轮与RTO兼容性测试高湿环境,定期维护时期延缓至6个月时间。
国产品牌附加值
:确认“健康制酒”企业认证,成品股权溢价升降10%。
长期的合法合规
:满足需要河南省较新的位置条件(DB52/864-2022)严于让。
典型案例三:某融合性酒厂集团公司广东生产加工示范园区
玩家题材
该集团公司好产品结构包裹纯粮酒、米酒及果酒,浙江中心以纯粮酒生产加工偏重于,废液材质错综复杂(含行业乙醇、乙酸乙酯、丁酸丁酯等)。园区设在行业绿化区,环保标准风险防控严格要求,需时候避免废液与焦化废水站臭气熏天间题。
正确处理生产工艺过程
分质获得
:将萃取废液(高渗透压)与化工废水站废液(低渗透压臭气)分割采集而来。
分级分类进行处理
:
高溶度有机废气治理:应用“空气冷却出售+UV催化氧化氧化”制作工艺,出售酒精并生物降解酯类。
低酸度烟气:使用“有机化学干洗+生物工程滤池”工艺设备,出掉硫化橡胶氢及氢氧化钠。
协同工作外理
:将焦化废水站印刷有机废气治理带来菌物滤池,与生产线上印刷有机废气治理按照管控。
净化处理设施设备
工业甲醇回笼设备:冷凝器液精馏塔,工业甲醇饱和度达90%。
UV催化反应反应机 :216支紫外线灯管,纳米技术TiO₂催化反应反应剂。
生物工程滤池:300㎡使用面积,珍珠贝弹性填料+混合菌剂。
补救功效
无水无水乙醇出售率>85%,年出售无水无水乙醇300吨。
臭味产品快速清理率>92%,厂界无组建尾气排放标准达到标准。
一体化正常运作成本价比过于单一RTO技术水平缩减40%。
工业企业效率
产品化明显突出
:收购 无水乙醇会于研发,年创收200多万元。
的成本改善
:低盐浓度有机废气治理用于怪物除理,能源消耗仅为傳統措施的1/5。
方法升级
:打造全车间排放物分散摄像头监控app,构建智力化网络维护。
该行业示范校
:变为工业化该项目流程生态环保榜样项目流程,获国家津贴110万元。
结语
啤酒行业烟气条件综合治理需切合各个企业经营规模、烟气的特点及温带季风气候必须,选取更换的技木风格。确认预综合治理 降湿、组装生产工艺深入推进综合治理 、物资化收购合理利用等方法,可保持条件效果与经济能力效果的互利。未来是什么,跟随着微生物技木、催化剂的作用涂料及智能化操作的持续不断的的发展,啤酒行业烟气条件综合治理将向更高的效、更低耗的方法衍变。

 扫一扫添加微信