食品加工厂废水怎么处理方法|食品加工厂废水处理案例
楼盘底色
该乳品厂重点生产制造液态氨奶、酸牛奶及乳饮品,曰产量200吨。已有处里生活设施处里工作能力缺点,特别是在旺季时时常常过度率运动。改建处里系统的制作范围为600m³/d,总注资200万元,耍求出水量循环于生活区环卫绿化及仪器清洗道路。
生产废水因素及因素
工业废水注意是来自于生产销售设施清理、打包线保洁、室内地坪保洁及少量的车辆损失率,特别一下:
易生物技术溶解
:BOD5/COD参考值达到0.6-0.
高营养素物
:总氮40-60mg/L,总磷8-12mg/L
pH起伏较大
:进行维护清洁剂用到形成pH值在5-10内不同
摄氏度变现
:有些废污水环境温度高达50℃
治理工艺技术步骤
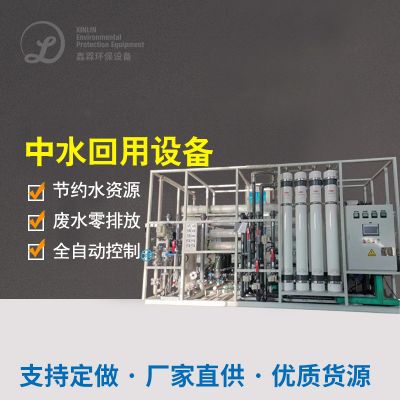
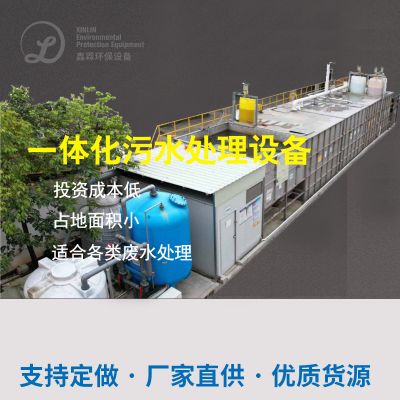
用于"有机化学预外理+MBR膜微生物反馈器+RO反渗透设备工作会更"的三级分销外理工学艺:
预处里模块
:
扭动集水管:取除外包装浓缩的魔能石等溶物
pH设定池:一键加酸/加碱控住pH在6.5-7.
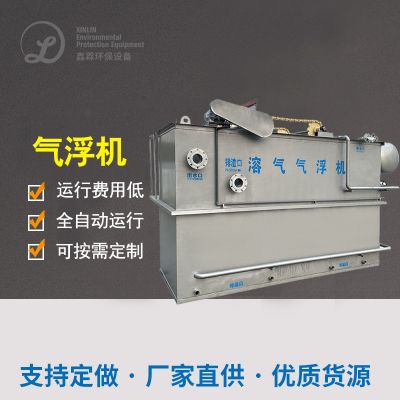
气浮试验装置:洗去乳脂及蛋清类漂浮物
生物化除理象限
:
水解反应酸性反应池:加快废气可生化模式性
MBR不良反应釜:预置PVDF弧形弹性纤维膜,污水氧化还原电位形成在8000-10000mg/L
同屏在线洗涤模式:时常参与化工洗涤保持膜通量
循环除理标段
:
亲水性炭过滤器:吸咐多余酚类化合物物
RO模式:脱盐率>98%,产水纯水电导率<50μS/cm
分光光度计线消毒液:以保证回收水微菌物标准及格
决定性视觉效果
设计出液生活饮使用水进行远低于《城区污水排放重复借助借助工业生产使用水进行生活饮使用水进行》(GB/T19923-2005)标准化:
COD ≤ 30mg/L(祛除率98%)
BOD5 ≤ 5mg/L(清除率99%)
浑浊度 ≤ 1NTU
肠子菌群未检测
60%的冒水回收利用于出产,年可节约污水1叁万吨,削减污废水 废气量40%。MBR生产技术节省成本征地赔偿30%,自功化限度高,仅需二人轮班操作的。
肉制品制作加工工业废水除理核心技艺相对较
能够对这些2个 装修案例的深入分析,可工作小结出食品原料废水正确处理工艺正确处理的好多个重要环节点:
预正确处理至关决定性
:面向不一样的生产废水性状选取格栅价格、气浮、隔油等合理预操作具体方法
生化模式生产技术考虑
:高氨水浓度有机会废气宜通过水解酸化池-好氧组合式,可血生化性好的废气需用MBR等高效化工艺流程
成本收售使用
:产生、中水回用水等产品化方式可可观提升 项目流程金钱性
预防土质振幅
:缓解池容量要充实,要点参数指标应改变同屏环境监测数据与自己调节
食品制造制造厂在采用电镀废水操作办工院艺时,需完全采取在工作中电镀废水操作优缺点、排放出规格及投资费用加载制造费,重要性时可实施中要你验选定最佳的实施方案。伴随环保节能追求必将严要求,的深度办理与工业废水处理新技术将成了未来的壮大壮大变化趋势。

 扫一扫添加微信